
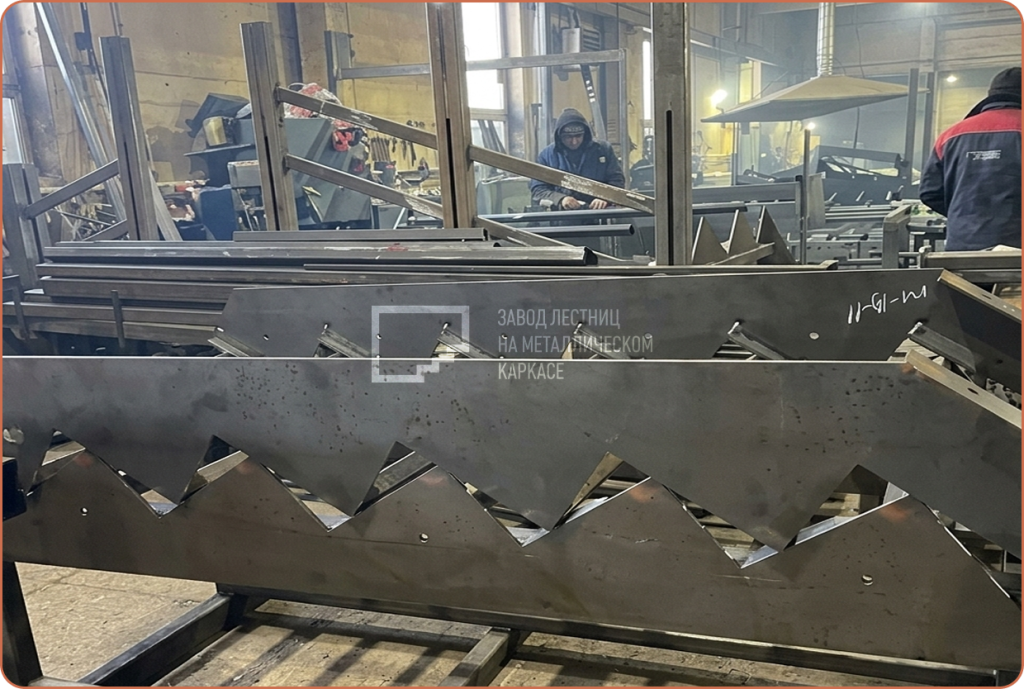
Подойдём ближе к готовым деталям. Перед нами — косоуры, вырезанные из листового металла.
Косоур — один из ключевых элементов лестничного каркаса: именно он повторяет форму марша и служит основой для крепления ступеней.
В зависимости от проекта косоуры могут быть прямыми, поворотными, с забежным участком, с плавной линией, с выраженной геометрией или более лаконичной формой. В открытой лестнице они остаются видимыми, поэтому их форма и качество обработки напрямую влияют на восприятие всей конструкции в интерьере. Раньше металлические лестницы часто изготавливали из швеллера, уголка и профильной трубы. Затем в производстве стали использовать листовой металл и плазменную резку. Сегодня для создания деталей открытых каркасов и ограждений применяется лазерное оборудование.

Артур Комиссаров
Основатель ЗЛМК
10.09.2026
29 мин.
Как производят лестницы на металлическом каркасе: экскурсия по заводу и этапы изготовленияЗдесь мы покажем путь лестницы от поступления металла
до готового каркаса
Содержание
- 1. Производство начинается здесь
- 2. Склад готовой продукции перед отправкой
- 3. Первый участок — металл и лазерная резка
- 4. Подготовка деталей: профтруба, зачистка и отверстия
- 5. Стапели и сварочный участок
- 6. Открытый каркас требует больше внимания
- 7. Малярный участок и финишное покрытие
- 8. Заказ готов к монтажу
- 9. Деревянный цех: будущие ступени и площадки
- 10. Лестница как единый производственный маршрут
Производство начинается здесь
Перед тем, как выбирать лестницу по фотографиям, 3D-визуализации или образцам материалов, полезно увидеть, как она создаётся в реальности. Лестница на металлическом каркасе — это не просто набор ступеней, косоуров и ограждений. От того, как подготавливают металл, вырезают детали, собирают каркас, обрабатывают швы и наносят покрытие, зависит геометрия конструкции, её внешний вид и то, насколько гармонично она будет смотреться в интерьере.
Здесь мы покажем путь лестницы от поступления металла до готового каркаса. Пройдём по производству так, как проходит сам заказ: сначала посмотрим склад готовой продукции, затем зайдём в цех, увидим листовой металл, лазерный станок и детали, из которых постепенно собирается будущая лестница. В коротком видео покажем, с чего начинается путь лестницы. 👇
Склад готовой продукции перед отправкой
Итак, заходим на территорию производства. Слева расположен склад готовой продукции. Перед нами — лестницы, которые уже изготовлены, скомплектованы и ожидают отправки на монтаж.
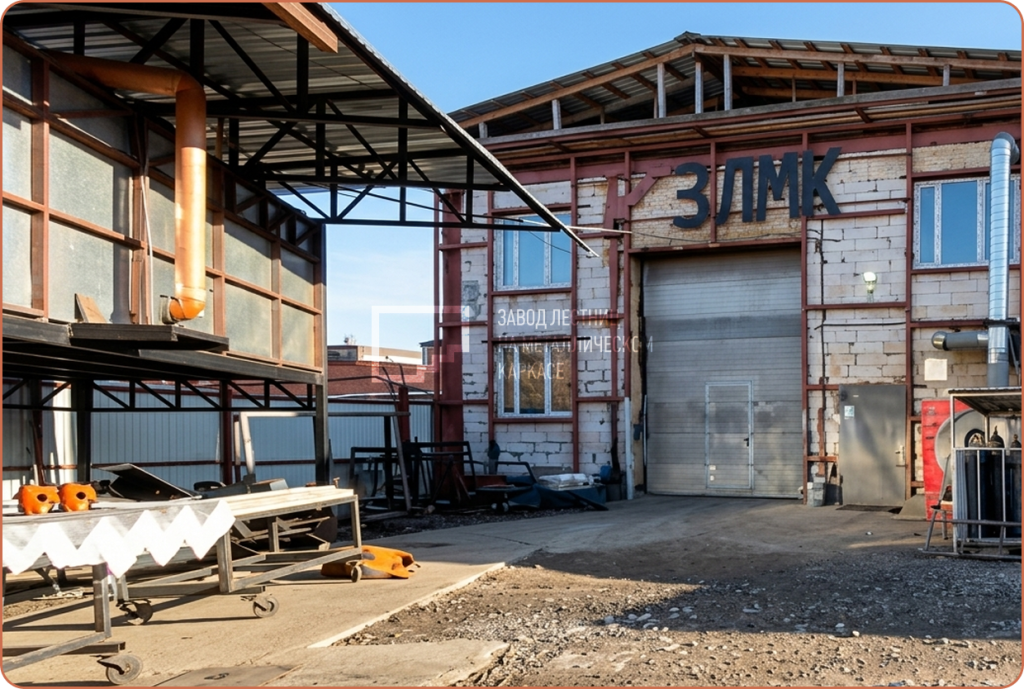
Можно подойти к конкретному комплекту и увидеть, из чего состоит будущая лестница: где находятся косоуры, перемычки, элементы площадки, детали ограждения, монтажные узлы. Часть заказов уже упакована, потому что окрашенные детали и подготовленные элементы необходимо защитить при хранении и перевозке.
Здесь же могут находиться материалы и детали для уличных лестниц. Для таких проектов особенно важны конструкция, защита металла, способ крепления и условия будущей эксплуатации. Лестница в доме и лестница на улице могут выглядеть похоже, но требования к ним различаются уже на этапе проектирования и выбора материалов.
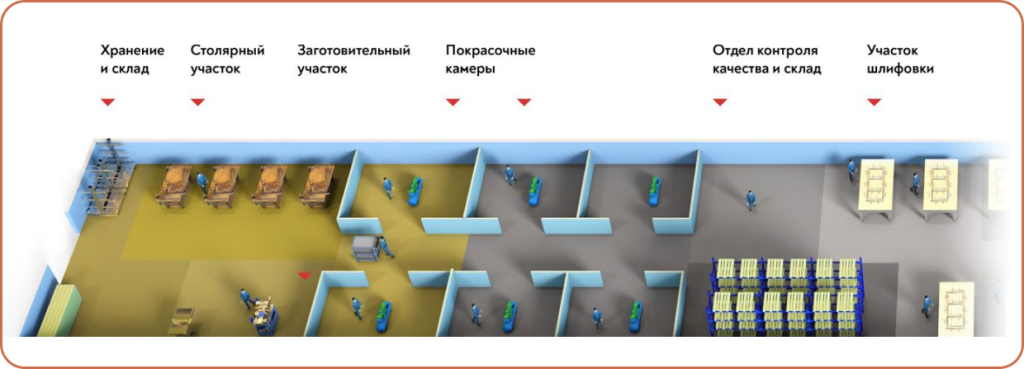
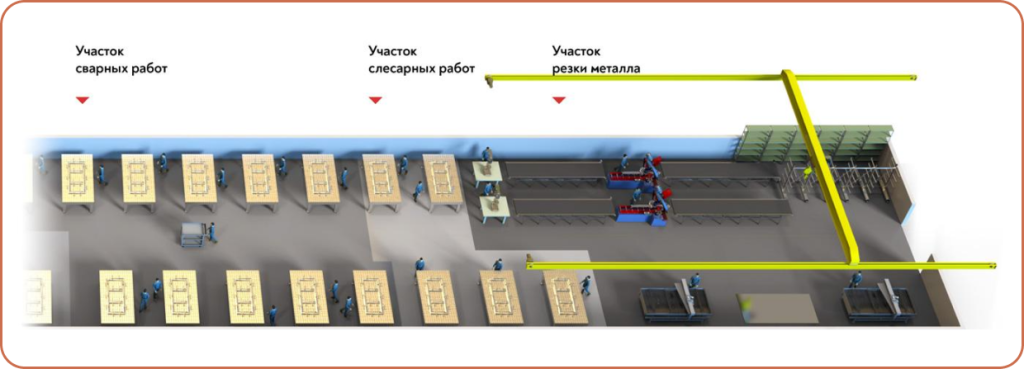
Склад готовой продукции — это последняя точка перед монтажом. А теперь пойдём в цех и посмотрим, с чего начинается сама лестница. В этом коротком ролике показываем, ради чего вообще выстроена вся производственная цепочка: как эффектривная работа каждого цеха позволяет достигнуть индустриальных масштабов производства при высоком качестве продукции. 👇
Первый участок — металл и лазерная резка
Листовой металл и профильная труба: разные задачи в одном проекте
Изготовление лестницы начинается с поставки металла. На производство приезжает машина с листовой сталью и профильной трубой. После разгрузки материалы распределяют по складу и направляют на соответствующие участки.Профильные трубы размещаются в одной зоне. В дальнейшем из них изготавливаются перемычки, стойки, части ограждений и отдельные конструктивные элементы каркаса.
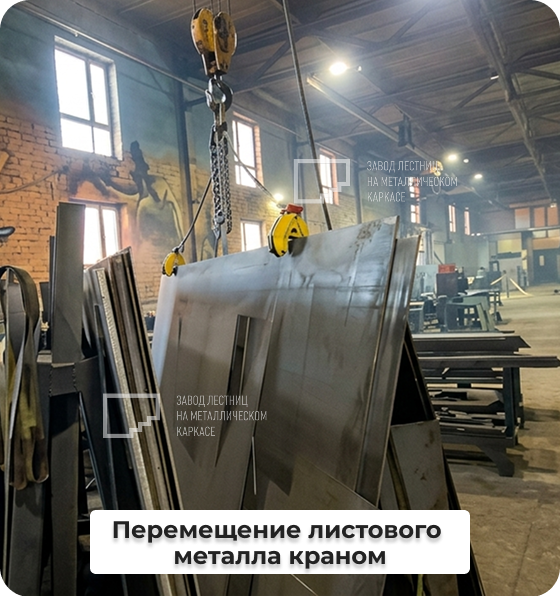
Листовой металл хранится отдельно: именно из него на лазерном станке вырезают косоуры, боковые элементы лестниц, детали открытых каркасов, декоративные панели и ограждения с рисунком. Для перемещения металла используется кран. Лист стали поднимают специальными захватами и загружают на рабочий стол лазерного станка. На одном листе могут размещаться косоуры одного заказа, элементы каркаса, детали ограждения или другие заготовки. После завершения резки рабочие зоны меняются местами: готовые детали снимают, а следующий лист подают на станок. Благодаря этому раскрой металла идёт последовательно, без долгих остановок между заказами.
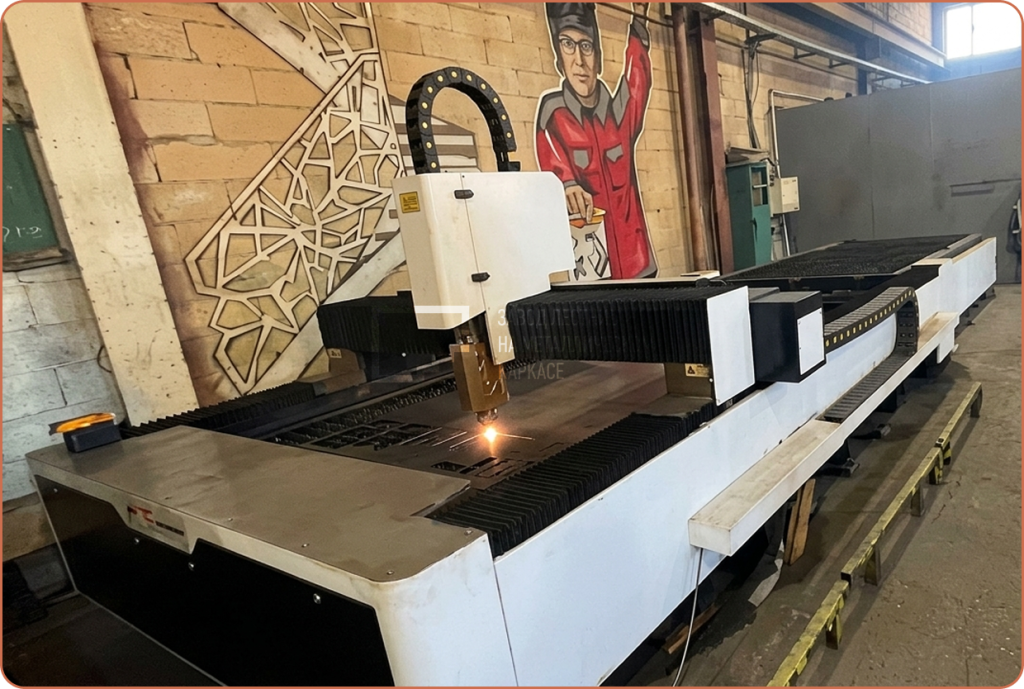

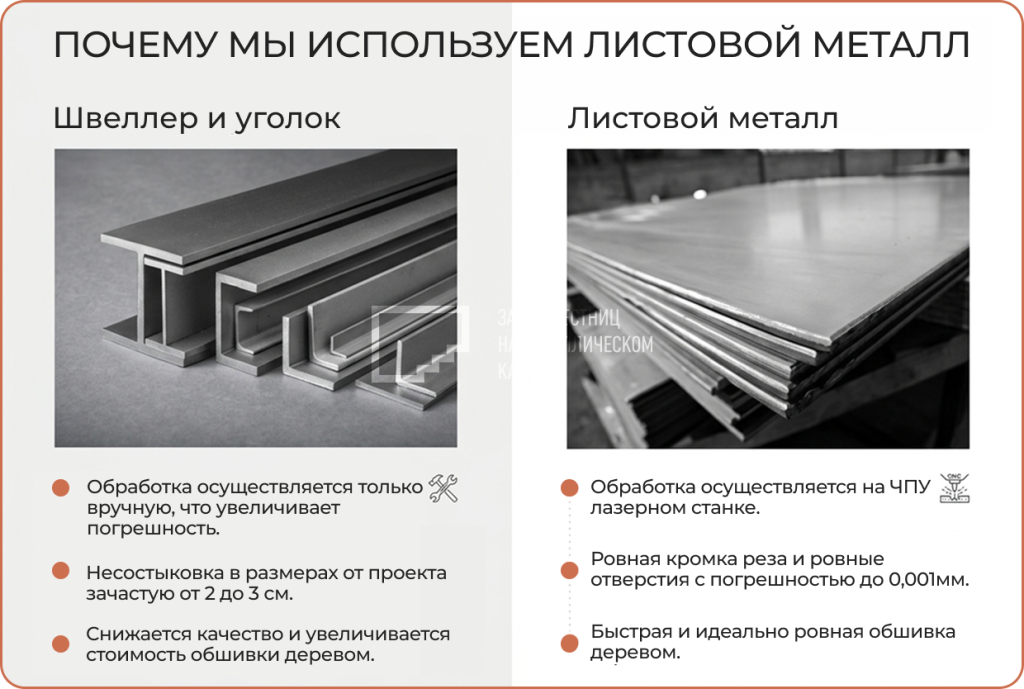
Лазерная резка позволяет подготовить косоуры по цифровому чертежу: заранее задать контур, расположение отверстий, точки соединения и другие параметры. Благодаря этому деталь поступает на следующий участок уже в форме, предусмотренной проектом.
Лазерный станок: цифровой чертёж превращается в деталь
Лазерный станок используется не только для раскроя косоуров. Он позволяет изготавливать самые разные элементы лестницы — от несущих деталей до сложных декоративных секций.
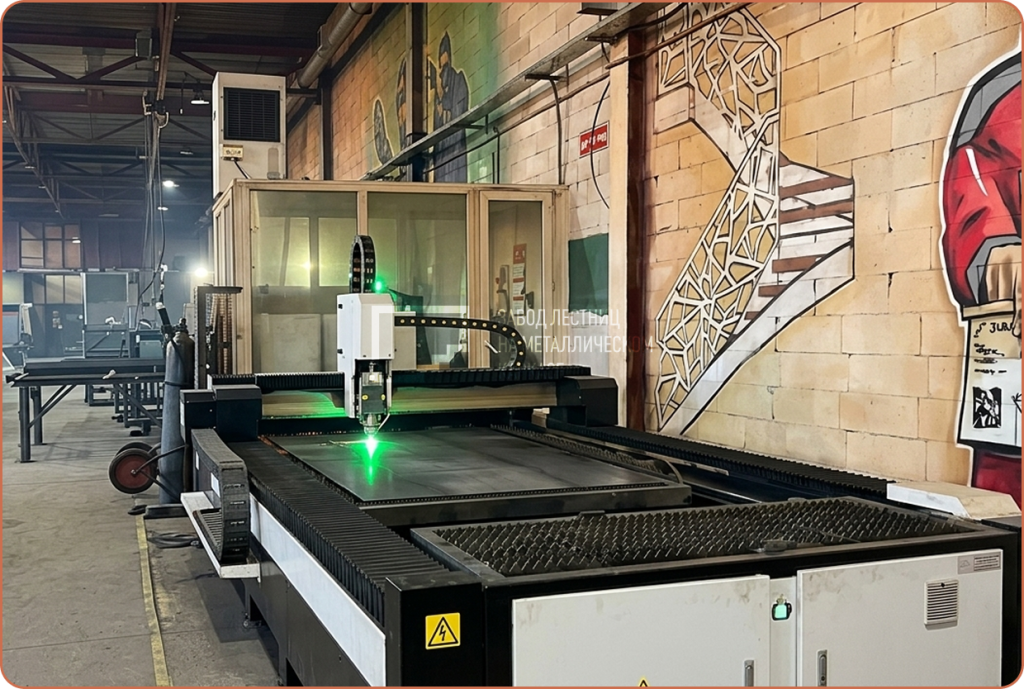
Вот, например, металлические ограждения с лазерной резкой. Такие панели становятся заметной частью интерьера: они могут быть лаконичными и геометричными, повторять плавные линии, включать растительные мотивы или создаваться по индивидуальному рисунку. Посмотрите короткое видео: в нём показано, как лазер вырезает детали будущей лестницы. 👇
Готовый каталог — это только отправная точка. Если заказчику нравится определённый рисунок, его можно адаптировать под размеры и форму конкретной лестницы. А если есть собственный эскиз, изображение, идея из дизайн-проекта или референс, его можно обсудить с проектировщиком и подготовить для производства.
Управление станком начинается не у листа металла, а у компьютера. Для каждого заказа подготавливается проект и цифровой чертёж деталей. Оператор получает программу с обозначениями, проверяет параметры, загружает файл в систему станка и формирует раскрой.
На этом этапе важно не только вырезать один конкретный элемент, но и правильно разместить детали на листе. Если после раскроя остаётся свободная площадь, её можно использовать для подходящих элементов другого заказа. Это помогает рационально расходовать металл и снижать количество остатка.
После загрузки программы станок определяет положение листа, получает данные о толщине металла и начинает двигаться по заданному контуру. Лазерная головка последовательно вырезает косоуры, отверстия, декоративные элементы и другие детали.
Время работы зависит от сложности проекта. Один лист с крупными деталями может быть обработан примерно за полчаса. Если на нём много небольших элементов, внутренних отверстий или сложный рисунок ограждения, раскрой занимает больше времени. Для каждого заказа программа рассчитывается отдельно.
В результате на выходе получаются не просто металлические заготовки, а конкретные элементы будущей лестницы: с заданной формой, нужными отверстиями, подготовленными соединительными зонами и понятной маркировкой для дальнейшей сборки.
Продолжаем экскурсию. После лазерной резки косоуры и декоративные элементы уже получили нужную форму, но до готовой лестницы ещё далеко: нужно подготовить профтрубу, собрать комплект деталей, выставить каркас на стапеле, обработать швы и только затем передать изделие на покраску.
Точная кромка для открытой лестницы
Лазерная резка задаёт точную основу, с которой начинается весь дальнейший производственный процесс.
Когда элементы каркаса вырезаются по цифровому проекту, проще сохранить заданную форму косоура, расположить отверстия под ступени и подготовить детали для соединения на сборочном участке. Это уменьшает объём ручной подгонки и помогает сделать производство более предсказуемым.
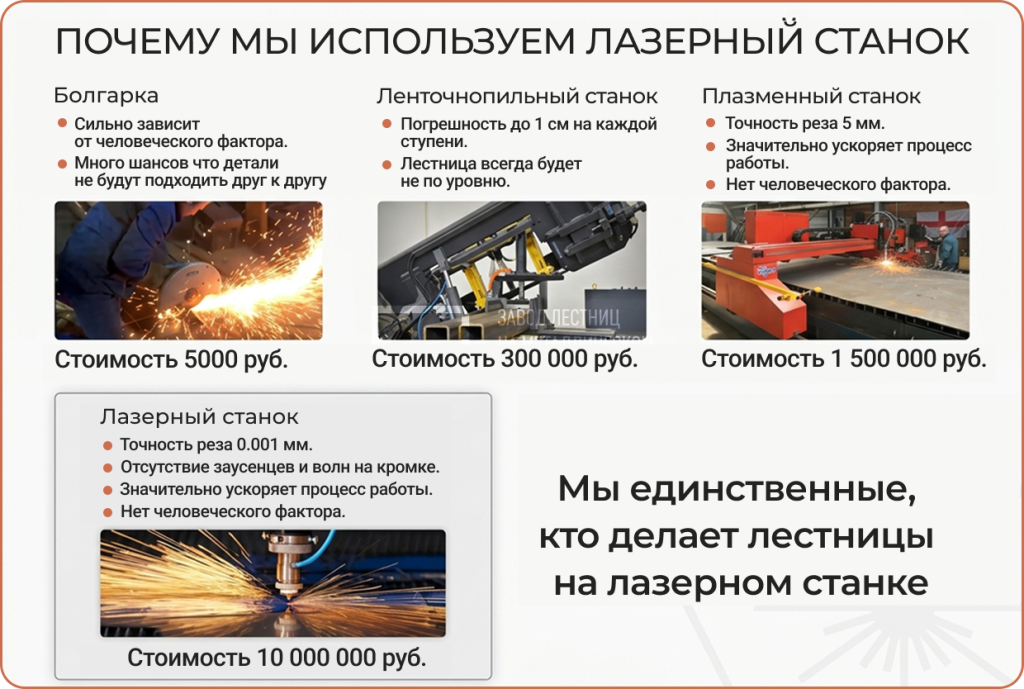
Для закрытого каркаса часть металлических элементов в дальнейшем скрывается ступенями, обшивкой или отделкой. В открытой лестнице ситуация другая: здесь металл находится на виду и становится частью дизайна. Поэтому качество линии косоура, кромок, соединений и декоративных элементов имеет особое значение. Лазерная резка помогает точно подготовить детали ещё до сборки, а затем получить более аккуратный результат после обработки и окраски.
Лазерная резка позволяет получать более точный и аккуратный контур деталей по сравнению с плазменной обработкой.

Подготовка деталей: профтруба, зачистка и отверстия
Ленточнопильные станки и подготовка профтрубы
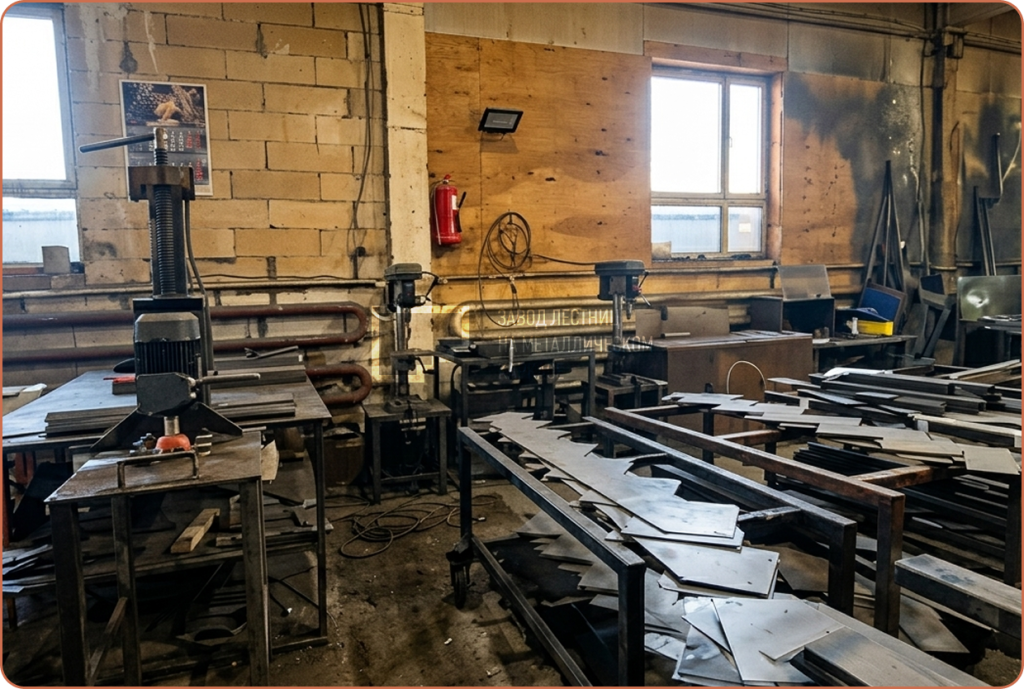
Вернёмся от лазерного станка к следующему участку. Косоуры и детали из листового металла уже вырезаны. Параллельно с этим на двух ленточнопильных станках подготавливают профильную трубу.
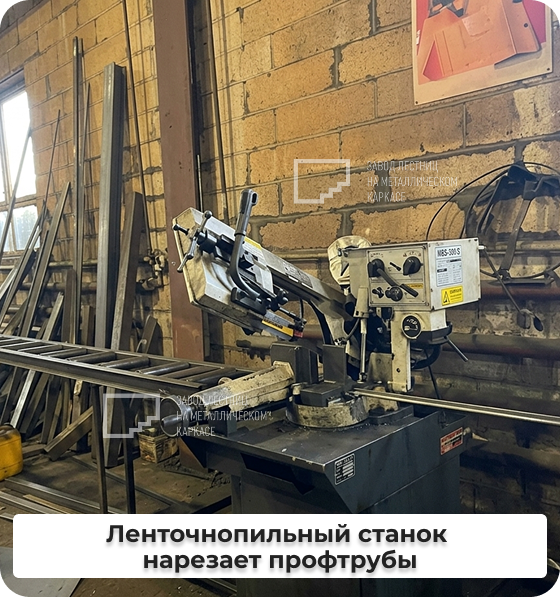
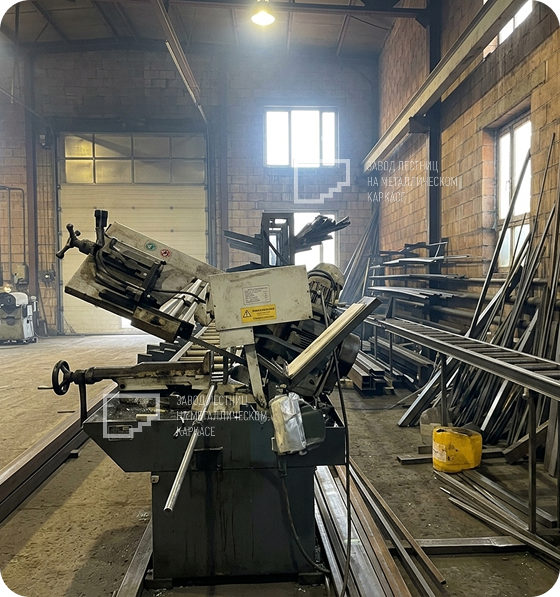
В этом цехе режут не косоуры, а другие элементы будущей лестницы: перемычки между несущими деталями, части ограждения, отдельные стойки и конструктивные элементы каркаса. На готовой лестнице такие детали могут быть почти незаметны, особенно если речь идёт о закрытой конструкции. Но именно они связывают элементы между собой, задают жёсткость каркаса и помогают сформировать места для установки ступеней.
Каждая труба нарезается по размерам, предусмотренным проектом. Дальше заготовки переходят на обработку. На поверхности металла до зачистки могут оставаться следы окисления, небольшие неровности, технологические загрязнения. Если оставить его в таком состоянии, будет сложнее качественно подготовить к окраске.
Зачистка металла перед сборкой и покраской
Поэтому после резки заготовки отправляются на зачистной станок. Здесь с поверхности убирают следы окисления, заусенцы и другие неровности. Это не финишная обработка, которую видит заказчик на готовой открытой лестнице, а важная подготовительная операция. Металл должен поступить на следующий участок чистым и подготовленным для дальнейшей сборки.
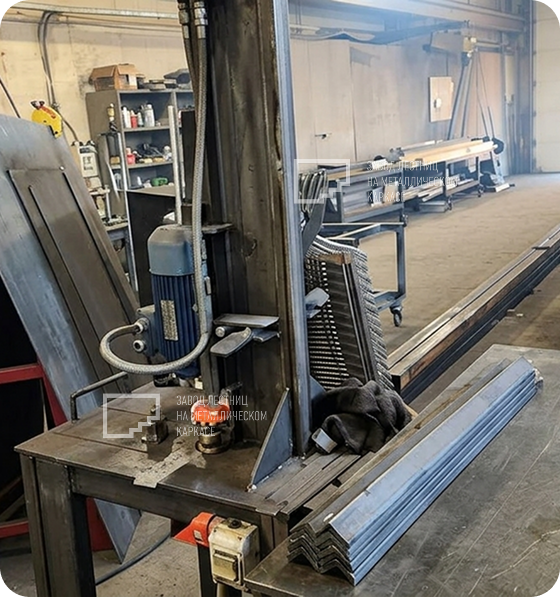
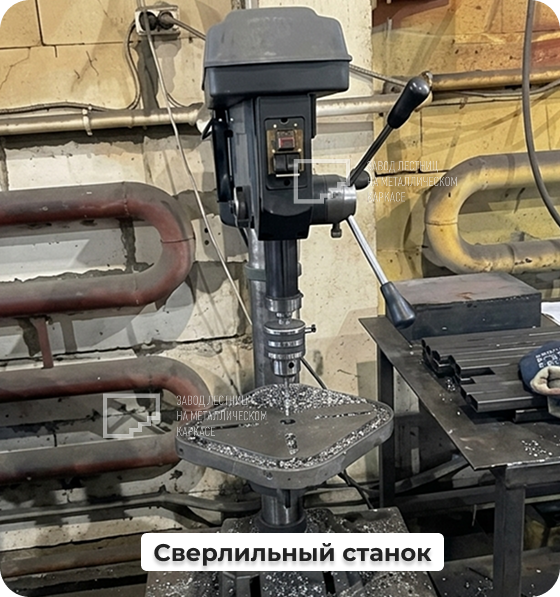
Отверстия под ступени, крепёж и монтажные узлы
После зачистки детали переходят к сверлильным станкам. Здесь в перемычках, профтрубе и других элементах делают отверстия под ступени, крепёж и монтажные узлы. Например, на одной из перемычек уже можно увидеть подготовленные отверстия: позже через них будут фиксироваться ступени или другие элементы лестницы.
Как детали становятся комплектом лестницы
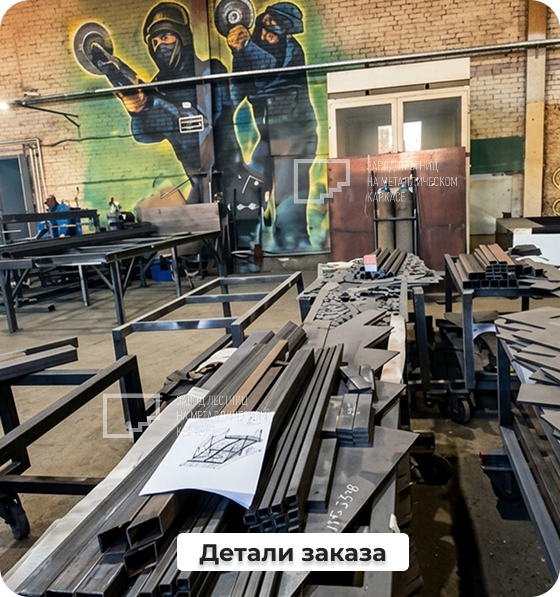
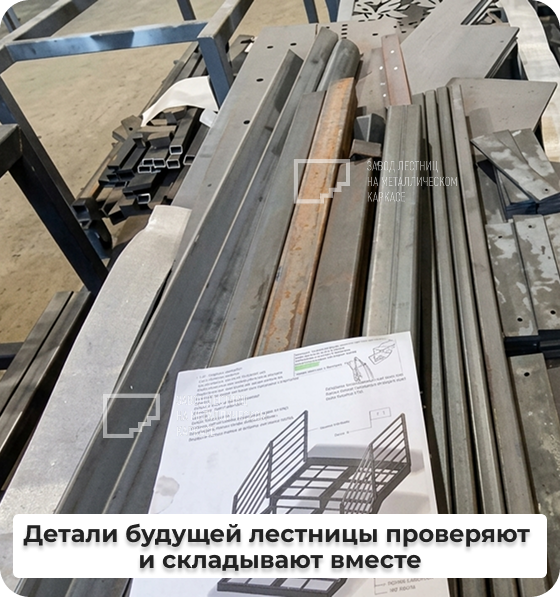
После лазерной резки, нарезки профтрубы, зачистки и сверления детали маркируют и собирают на тележку. Вот здесь уже находится не просто металл, а комплект одного заказа.
На тележке собраны все элементы, необходимые для следующего этапа: косоуры, перемычки, подготовленные детали под ступени, элементы поворотного участка, части ограждения и другие узлы. Комплектность проверяется до передачи в сварочный цех. Когда все детали на месте и заказ отмечен как готовый к изготовлению, он поступает в работу.
Такой подход особенно важен для индивидуальных лестниц. У каждой конструкции свои размеры, высота между этажами, форма проёма, конфигурация маршей, тип ступеней и ограждения. Поэтому детали нельзя просто взять из общей стопки и собрать «примерно подходящую» лестницу. Каждая часть должна соответствовать конкретному проекту.
После комплектации начинается следующий этап — сборка каркаса.
Бесплатная консультация
с инженером —
по делу, без «впаривания»


Стапели и сварочный участок
Прямой марш: косоуры выставляют по уровню
Переходим в сварочный цех. Вот как это выглядит 👇
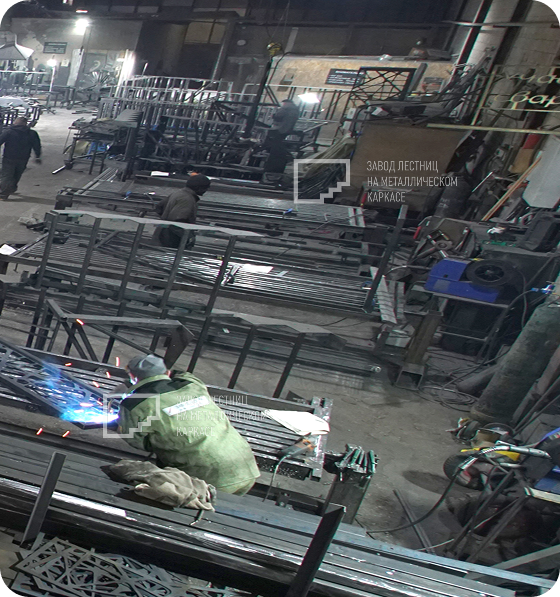
Здесь находятся стапели — специальные сборочные приспособления для изготовления лестничных маршей. Слева и справа расположены стапели для прямых конструкций.
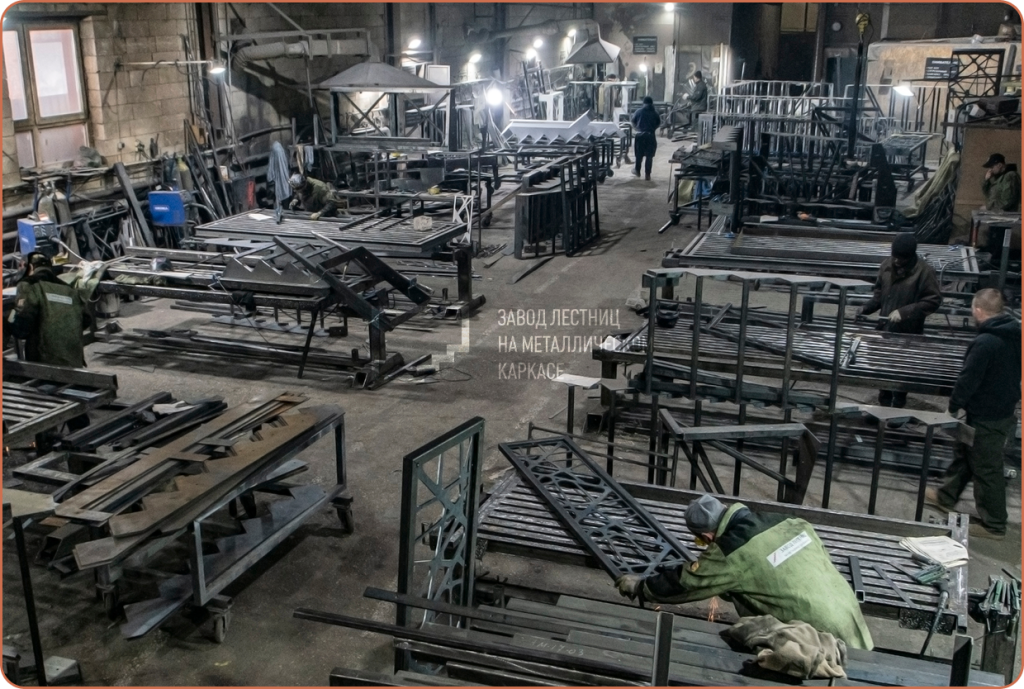
Внешне стапель выглядит достаточно просто: направляющие, рабочая поверхность, опоры и упоры. Но именно он помогает собрать лестницу с заданной геометрией. Здесь не нужно полагаться только на глаз мастера: косоуры фиксируются в определённом положении, затем выравниваются по уровню и соединяются между собой.
Зачем нужны стапели
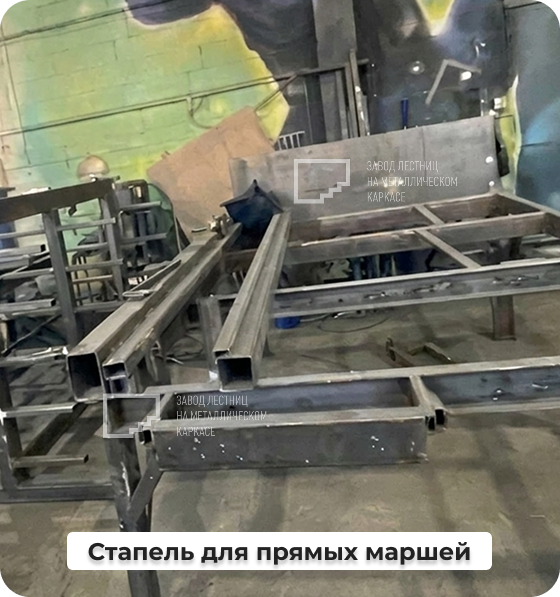
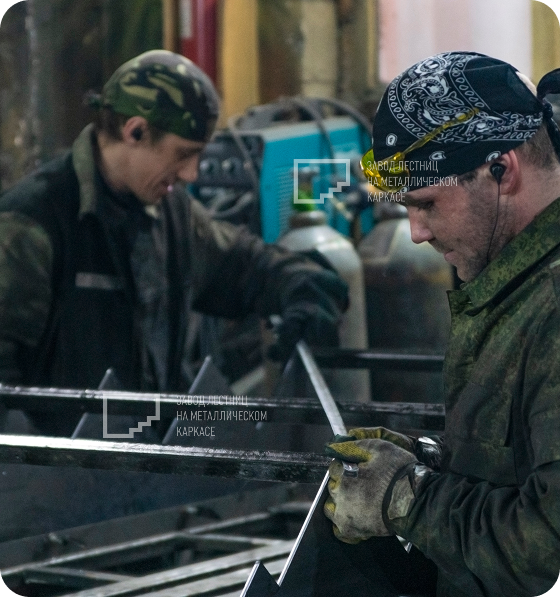
Представим обычный прямой марш. Сначала первый косоур устанавливают в направляющую стапеля. Затем напротив него размещают второй косоур. После этого специалисты выставляют детали по уровню, проверяют расстояние между ними, контролируют положение направляющих и только затем переходят к сборке и сварке. Задача стапеля — удержать основные элементы лестницы в правильном положении во время работы. Он помогает соблюдать проектную геометрию прямого марша, контролировать углы, уровни и диагонали конструкции. Стапель не делает лестницу автоматически. За качеством сборки по-прежнему следит мастер: проверяет положение деталей, контролирует уровни, выполняет сварочные работы. Но оснастка помогает сделать процесс более повторяемым и снизить риск того, что отдельные элементы будут выставлены неточно. На видео ниже показана сборка лестничного марша 👇
Как появляется прямой лестничный марш
Эти стапели мы начали разрабатывать в 2020 году. Внешне конструкция выглядит достаточно простой, но ей предшествовало несколько версий и множество испытаний. Мы последовательно дорабатывали технологию, чтобы найти баланс между скоростью изготовления прямых маршей и качеством их сборки.
Главной задачей было сделать производство быстрее, не жертвуя точностью. Стапели позволяют надёжно фиксировать косоуры, контролировать положение деталей и собирать прямые марши с ровными диагоналями и стабильной геометрией. В коротком видео можно увидеть эту слаженную работу изнутри: как на станках, стапелях и в руках мастеров металл превращается в надёжную и красивую лестницу для дома. 👇
После того как косоуры установлены и выровнены, между ними размещают подготовленные перемычки и соединительные элементы. Постепенно отдельные детали объединяются в единый каркас.
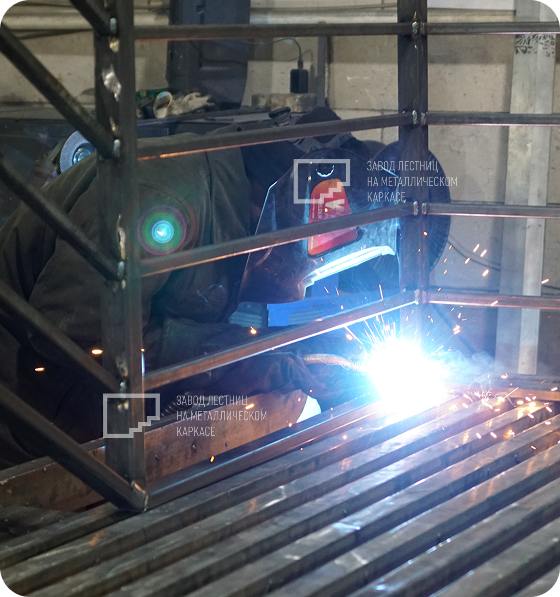
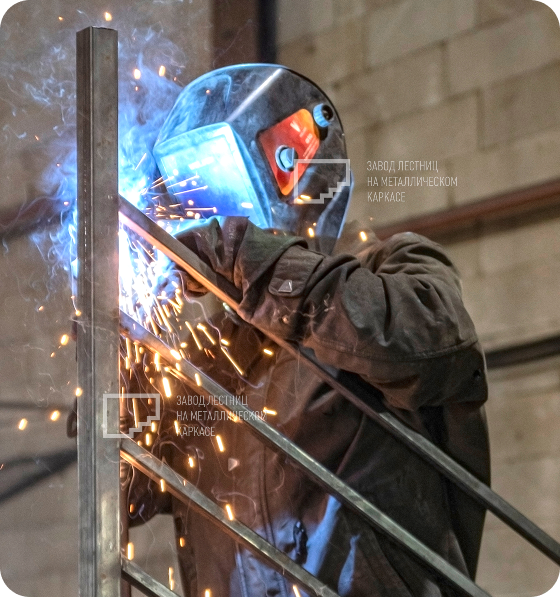
Когда все детали выставлены, начинается сварка. После соединения основных узлов перед нами уже не набор заготовок, а готовый лестничный марш, который дальше отправится на обработку.
Поворотные лестницы и забежные ступени
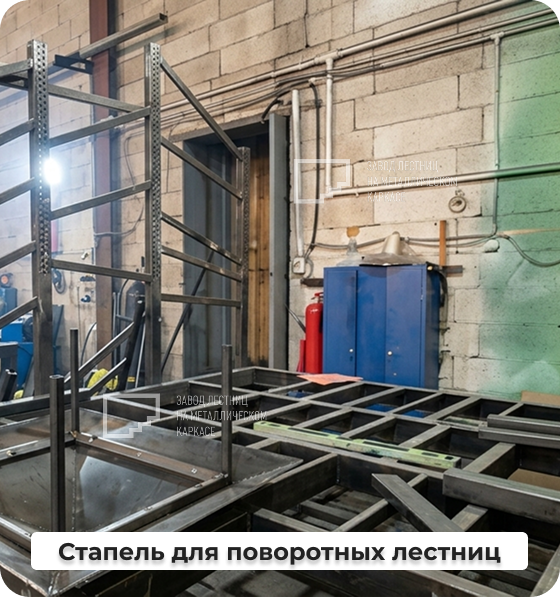
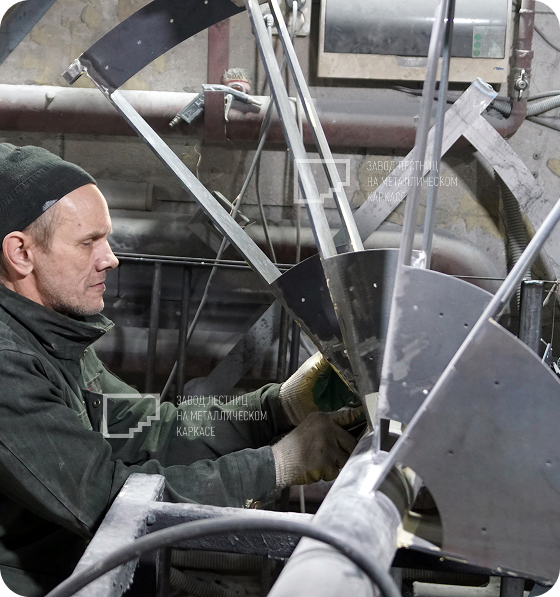
Теперь перейдём к следующему участку. Здесь собирают лестницы с забежными ступенями. В отличие от прямого марша, такой участок имеет более сложную геометрию: лестница поворачивает, а ступени меняют форму и ширину. На прямом марше многие элементы повторяются. У забежной лестницы каждая деталь поворотного участка должна находиться в строго определённом месте. Поэтому здесь особенно важны предварительный проект, правильная комплектация деталей, контроль уровней и последовательность сборки. Сначала выставляют основные направляющие и косоуры. Затем внутренние элементы соединяют между собой, устанавливают перемычки и проверяют положение конструкции.

Почему забежной участок требует точной сборки
Забежные ступени используют там, где нужно изменить направление лестницы, но нет возможности или желания делать полноценную площадку. Такое решение помогает компактнее использовать пространство, однако требует особенно внимательного проектирования.
Если в прямом марше основная задача — сохранить ровную линию косоуров, то в поворотной конструкции необходимо одновременно контролировать несколько плоскостей и соединений. Косоуры должны правильно состыковаться, перемычки — находиться в проектных точках, а будущие ступени — образовывать удобный и логичный поворот.
После того как поворотный участок собран, каркас переходит на следующий участок. Дальше начинается работа, которая особенно заметна на открытых лестницах: зачистка швов, выравнивание поверхности, подготовка металла к окраске.
Открытый каркас требует больше внимания
Закрытый и открытый каркас: почему обработка отличается
На следующем участке хорошо видно, что разные типы лестниц требуют разного объёма финишной обработки. Вот перед нами закрытый каркас. После сварки на нём зачищают швы и места соединений, затем поверхность подготавливают к защитному покрытию.
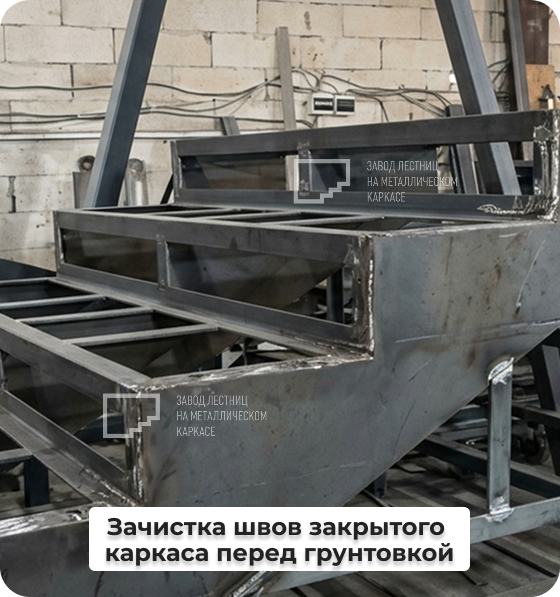
В дальнейшем значительная часть металла будет скрыта: её закроют ступени, подшивка, обшивка или другие отделочные материалы. Поэтому главная задача на этом этапе — обеспечить надёжность конструкции, корректно обработать сварные соединения и защитить металл. С открытым каркасом всё иначе. Он не прячется под отделкой. Косоуры, перемычки, опорные элементы, кромки и места соединений остаются видимыми. Поэтому к нему предъявляются более высокие требования не только по прочности, но и по качеству поверхности.
Швы, кромки и углы: подготовка видимой поверхности
После сборки открытого каркаса начинается более длительная ручная работа. Сварные швы зачищают, углы и переходы выравнивают, отдельные участки при необходимости шпаклюют, затем поверхность последовательно шлифуют.
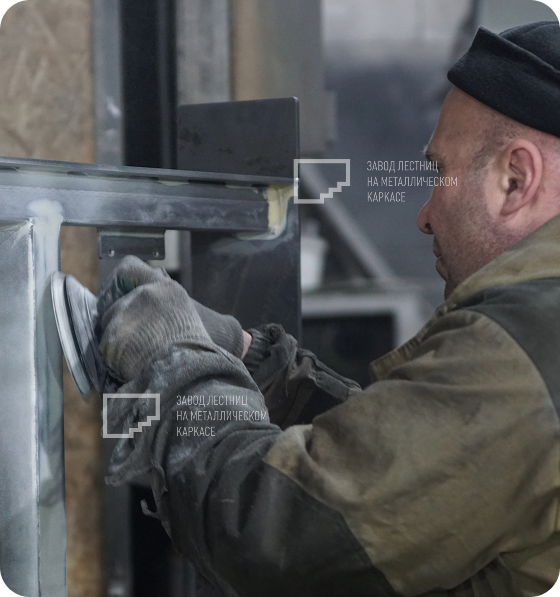
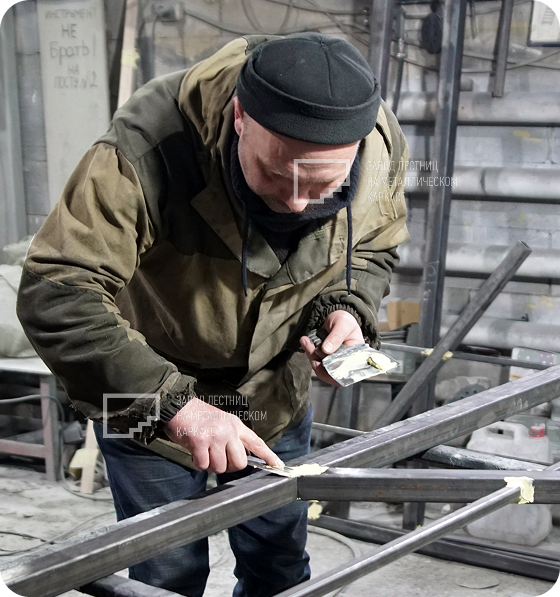
На каркасе до финишной подготовки, даже после качественной сварки и первичной зачистки на металле могут быть заметны переходы, следы обработки, неровности в местах соединений. В закрытой конструкции часть таких зон в дальнейшем будет скрыта. В открытой — всё останется на виду.
Поэтому мастера фактически доводят поверхность до состояния, в котором она будет выглядеть аккуратно после окраски. Работу можно сравнить с подготовкой кузовной детали автомобиля: недостаточно просто нанести краску. Сначала необходимо выровнять поверхность, обработать швы, убрать заметные переходы и подготовить каждый видимый участок.
Шлифование и шпаклевание перед окраской
Подготовка открытого каркаса проходит поэтапно:
✅ сварные соединения и кромки очищают от технологических следов;
✅ заметные переходы выравнивают;
✅ отдельные участки шпаклюют;
✅ поверхность шлифуют в несколько проходов;
✅ деталь очищают от пыли;
✅ каркас передают на покраску.
На такую подготовку требуется больше времени, чем на обработку закрытого каркаса. Но именно она определяет, как лестница будет выглядеть в интерьере после монтажа. На открытой конструкции хорошо заметна каждая деталь: линия косоура, гладкость поверхности, аккуратность угла, качество шва и равномерность будущего покрытия.
Ограждения с лазерной резкой: обработка декоративных деталей
Такой же тщательной подготовки требуют металлические ограждения. Например, декоративная модель «Флора» с лазерной резкой состоит из множества тонких линий и элементов.
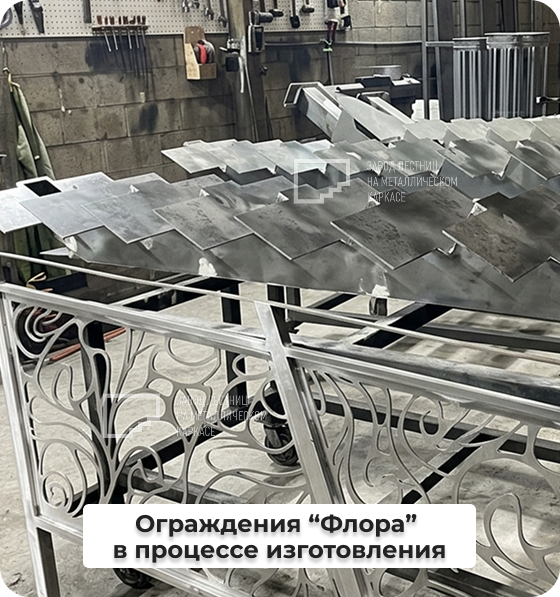
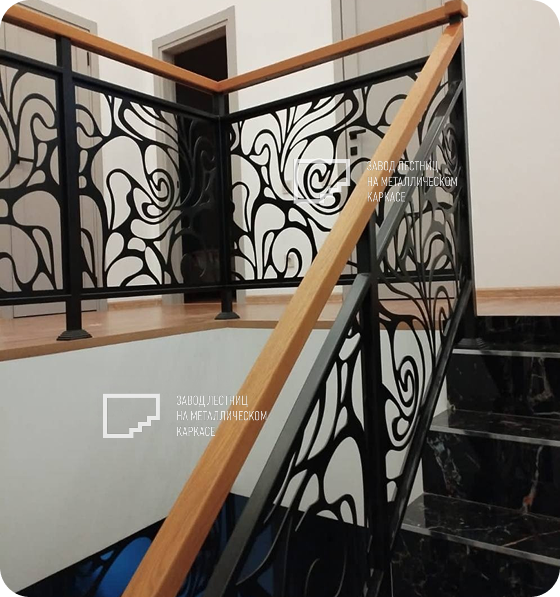
После вырезания на станке, сборки и обработки каждая секция должна выглядеть аккуратно: без грубых заусенцев, заметных переходов и неровностей перед окраской.Для ограждений с лазерной резкой это особенно важно. Их выбирают не только как элемент безопасности, но и как интерьерный акцент. Рисунок может поддерживать стиль лестницы, повторять мотивы дверей, мебели, светильников или декоративных панелей в доме. Поэтому качество обработки таких деталей должно соответствовать их дизайнерской роли.
Когда открытый каркас и ограждения полностью подготовлены, они переходят в малярный участок.
Малярный участок и финишное покрытие
Подвесы, очистка и обезжиривание деталей
После подготовки открытого каркаса и металлических ограждений переходим в покрасочный участок. Здесь детали уже не режут, не сверлят и не сваривают. Основная конструкция готова, поверхность выровнена, швы обработаны, а каркас ждёт финального этапа, который определяет его цвет и внешний вид в интерьере.
Перед покраской металлические детали размещают на технологических подвесах и направляющих. Это позволяет обработать поверхность со всех сторон и не повредить её во время нанесения покрытия.
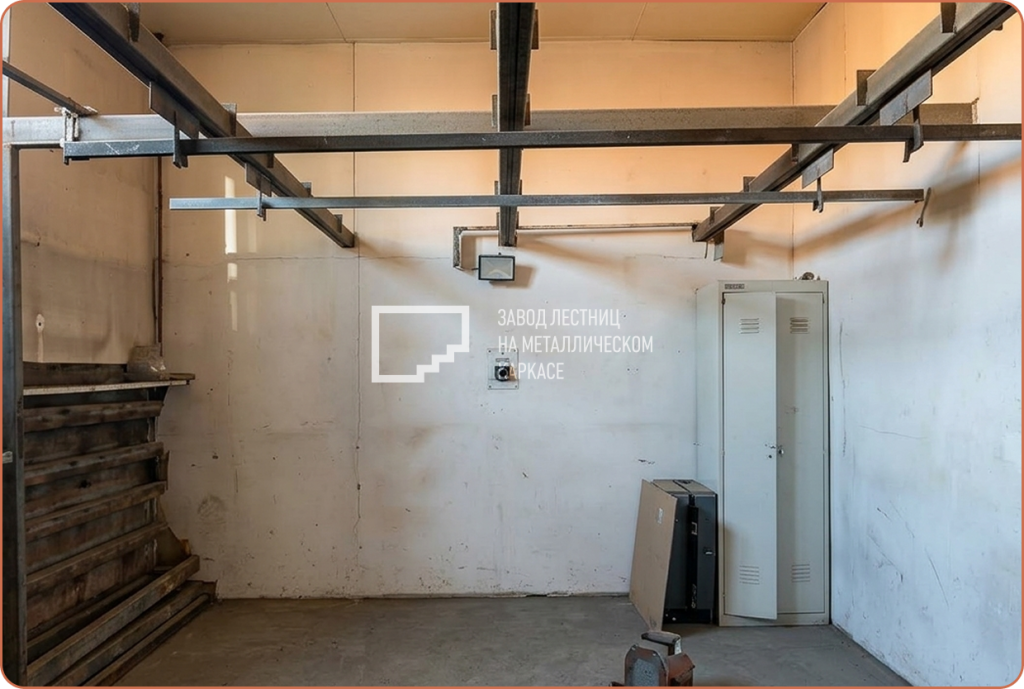
Перед окраской металл обезжиривают. После зачистки и шлифования на поверхности могут оставаться пыль, следы технологической обработки и загрязнения, которые нельзя оставлять под покрытием. Если поверхность подготовлена недостаточно тщательно, краска может лечь неравномерно, а на видимых деталях открытого каркаса это будет особенно заметно. В этом видео показываем процесс покраски ограждения. 👇
Нанесение покрытия на каркас и ограждения
После подготовки на деталь последовательно наносят защитно-декоративное покрытие. Процесс требует аккуратности: на открытом каркасе сразу заметны непрокрашенные зоны, потёки, различия в толщине слоя или неровности на кромках.
Если секция имеет сложный рисунок, например растительный орнамент или геометрический узор, покрытие должно равномерно лечь и на внешние контуры, и на внутренние вырезы.
Здесь становится понятным, почему подготовка поверхности занимает так много времени. Краска не может скрыть грубый шов, неровный переход или необработанную кромку.
Сушка, выдержка и контроль перед упаковкой
После нанесения покрытия детали не отправляются сразу на склад. Их переводят в сушильную зону, где каркас проходит технологическую выдержку.
На этом этапе покрытие должно высохнуть и набрать необходимую прочность перед дальнейшим перемещением, упаковкой и перевозкой. Если упаковать лестницу слишком рано, поверхность можно повредить ещё до того, как конструкция попадёт к заказчику.
После выдержки сотрудники могут оценить состояние покрытия, убедиться в отсутствии заметных дефектов и только потом передать заказ на упаковку.
Перед упаковкой детали проходят проверку. Важно убедиться, что все элементы заказа на месте, поверхность выглядит аккуратно, а покрытие подготовлено к транспортировке.
После проверки лестницу упаковывают в защитную плёнку и передают на склад готовой продукции.
Заказ готов к монтажу
Упаковка деталей для перевозки
Возвращаемся туда, где началась экскурсия, — к складу готовой продукции. Только теперь понятно, какой путь прошла лестница до появления здесь.Теперь готовый заказ упакован и ожидает монтажную бригаду.
После окраски особенно важно сохранить поверхность косоуров, ограждений, стоек и декоративных секций без царапин и сколов.
Поэтому детали защищают упаковочными материалами. Упакованный заказ легче безопасно хранить, перемещать по складу, загружать в транспорт и разгружать на объекте.
Кроме защиты покрытия, упаковка помогает сохранить комплектность. Монтажнику передаётся не абстрактный набор металлических деталей, а подготовленный заказ с элементами конкретной лестницы.
От цеха к дому: передача лестницы монтажной бригаде
На складе лестница уже выглядит готовой, но её история ещё не заканчивается. Следующий этап — доставка на объект и установка в доме или квартире заказчика.Монтажник получает упакованный комплект, спускает его со склада, загружает в транспорт и отправляется на объект. Там каркас устанавливают в подготовленный проём, фиксируют к полу, стенам или перекрытиям в соответствии с проектом, а затем переходят к монтажу ступеней, ограждений, поручней и других элементов.
Качество монтажа зависит не только от работы бригады. Важны также точность замера, готовность проёма, уровень чистового пола, состояние стен и перекрытий, расположение коммуникаций, выбранная конструкция ступеней и тип ограждения.
Деревянный цех: будущие ступени и площадки
Переходим в деревянный цех. Здесь работают с мебельными щитами — крупными заготовками из древесины, из которых в дальнейшем получают ступени и другие детали лестницы.
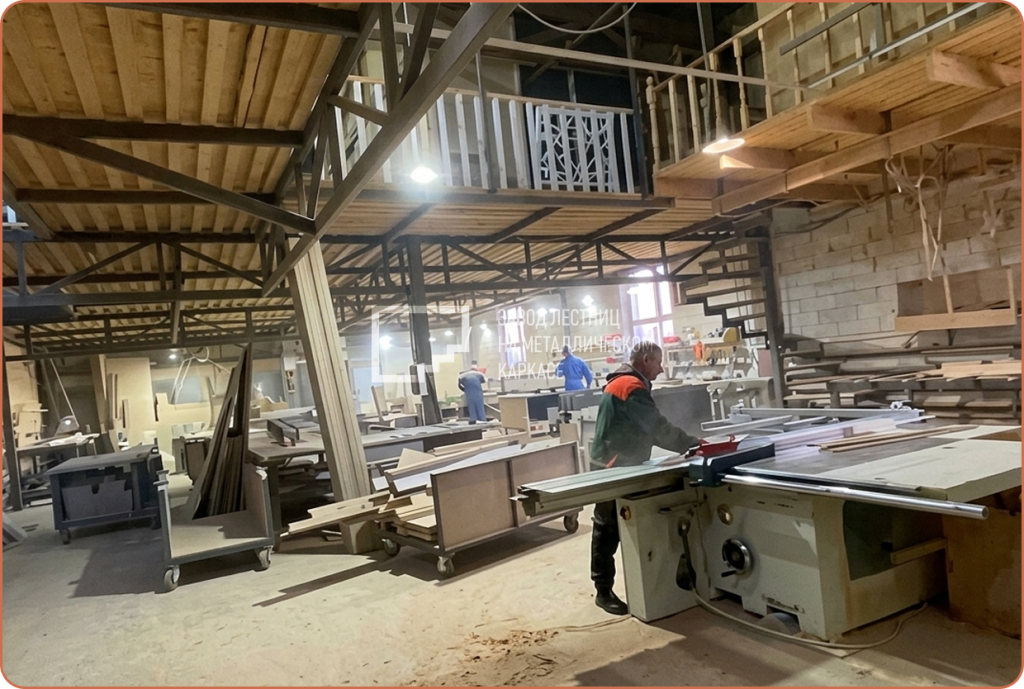
На этом участке меньше сварочного шума и металлообработки, но точность здесь не менее важна. Ступень должна соответствовать каркасу, аккуратно примыкать к косоурам, быть гладкой, удобной для ежедневного использования и подходить к общему стилю интерьера.
С чего начинается деревянная ступень
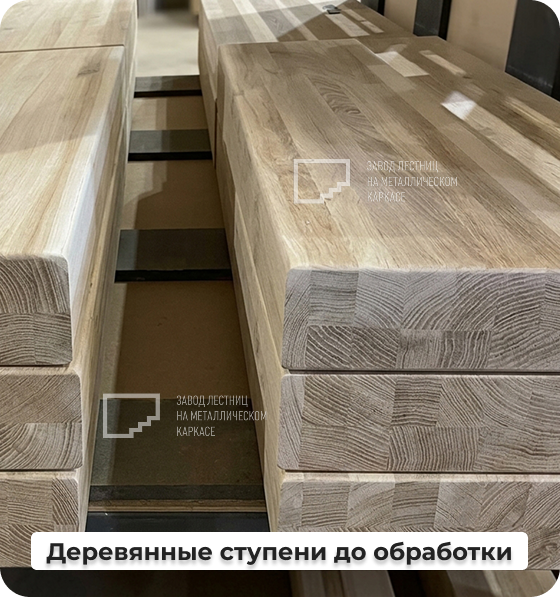
Всё начинается с мебельного щита. Это крупная древесная заготовка, из которой вырезают будущие ступени, площадки и другие элементы.
Щит поступает на форматно-раскроечный станок. Здесь его распиливают на детали нужного размера: прямые ступени, забежные элементы, части площадок, подступенки или заготовки для других деревянных деталей.
На этом этапе особенно хорошо видно, почему деревянные ступени нельзя выбирать отдельно от каркаса. Для прямой лестницы можно подготовить повторяющиеся элементы одной формы. Для лестницы с забежными ступенями каждая деталь поворотного участка имеет собственную геометрию.
То, что на проекте выглядит как один красивый поворот лестницы, в производстве превращается в несколько разных деревянных деталей.

Гладкая поверхность: калибровка и шлифование
После раскроя деревянные детали проходят калибровку и шлифование. На первом этапе с поверхности снимают более грубый слой, выравнивают заготовку и подготавливают её к последующей ручной обработке.
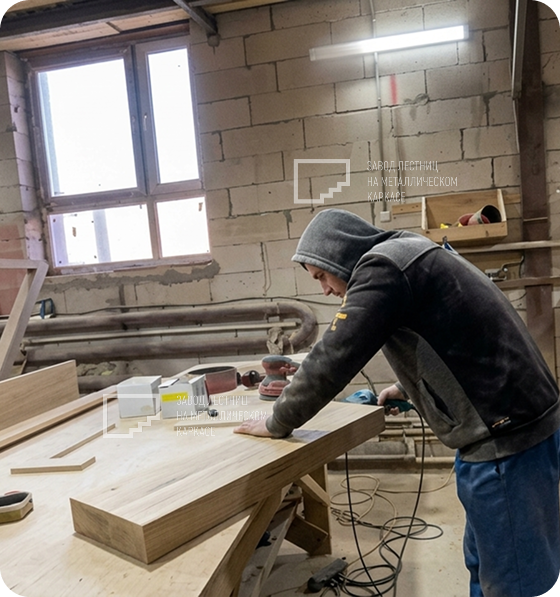
Затем мастера дорабатывают детали шлифовальным инструментом. Особенно внимательно обрабатываются края, углы, торцы и поверхности, которые будут постоянно соприкасаться с рукой или обувью.
Вот перед нами уже отшлифованная ступень. Она выглядит почти готовой и приятна на ощупь, но до окраски ей ещё нужно пройти несколько этапов.
Зачем шпаклюют сучки и естественные дефекты древесины
Древесина — живой природный материал. Даже качественный мебельный щит может иметь сучки, небольшие углубления, природные переходы цвета и особенности текстуры. Часть таких деталей становится декоративной особенностью дерева, а часть необходимо подготовить перед нанесением покрытия.
После шпаклевания деталь снова шлифуют. Цель — получить ровную поверхность, где текстура дерева выглядит естественно, а подготовленные участки не выделяются после окраски или тонировки.
Каждая ступень проходит ручную доводку
Часть операций в деревянном цехе выполняется на станках, но полностью автоматизировать изготовление ступеней невозможно. Древесина отличается по рисунку, плотности, расположению волокон и естественным особенностям поверхности.
Поэтому после раскроя и первичной калибровки каждая деталь проходит ручную проверку и обработку. Мастер оценивает, где нужно дополнительно снять материал, выровнять кромку, обработать угол, подготовить сучок или довести поверхность до нужной гладкости.
Лестница как единый производственный маршрут
Технический лифт, упаковка и склад
Когда деревянные элементы подготовлены к покраске, их перемещают на следующий участок. Крупные и тяжёлые детали невозможно безопасно переносить вручную по лестнице, поэтому для перемещения между уровнями используется технический лифт. Ниже — ролик о том, как точность цеховой подготовки проявляется на объекте: бригада быстро монтирует каркас и ступени без переделок, а заказчик делится впечатлениями от новой лестницы. 👇
На тележке готовый комплект подаётся к лифту и поднимается в малярный участок.
После высыхания деревянные детали также упаковывают и передают на склад готовой продукции. Здесь они ждут своего монтажного дня вместе с металлическим каркасом, ограждениями и другими элементами лестницы.
Лестница, которую заказчик видит в готовом интерьере, кажется цельной конструкцией: металлический каркас, деревянные ступени, ограждение, поручень, аккуратное покрытие. Но за этим результатом стоит длинная последовательность операций.
Когда производство, окраска, упаковка и установка работают как единая система, лестница получается продуманной частью дома — удобной для ежедневного использования и гармоничной в интерьере.
